Термическая и химико-термическая обработка сталей
Термическая обработка
Термическая обработка — нагрев стали до определённой температуры, выдержка и последующее охлаждение с той или иной скоростью.
Цель термической обработки — изменить структуру стали, чтобы получить и зафиксировать нужные свойства, либо снять внутренние механические напряжения.
Режимы термообработки выбирают по диаграмме железо — цементит. Температуры превращений в стали называют критическими точками:
- — линия (727 °C): ниже неё аустенита нет, при нагреве выше неё перлит превращается в аустенит;
- — линия : выше неё сталь, содержащая меньше 0,8 % углерода, состоит из одного аустенита.
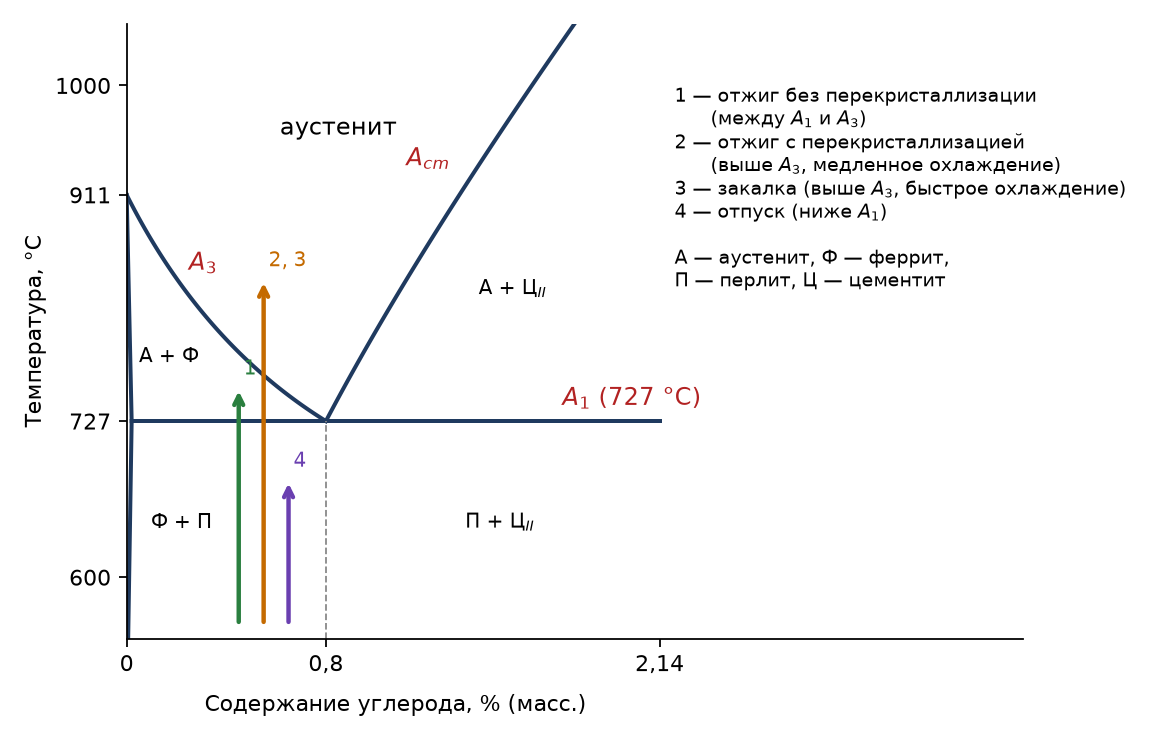
Четыре вида термической обработки
1. Отжиг без перекристаллизации — нагрев стали выше , но ниже (примерно до 780 °C — розово-красное свечение) с последующим медленным охлаждением.
Что при этом происходит? Феррит и цементит частично образуют аустенит, который при охлаждении снова распадается на феррит и цементит. Так снимаются механические напряжения внутри материала.
2. Отжиг с перекристаллизацией — нагрев выше с последующим медленным охлаждением. Сталь целиком переходит в аустенит и при охлаждении кристаллизуется заново; получается равновесная мелкозернистая структура с очень хорошими механическими свойствами.
3. Закалка — нагрев выше , но с быстрым охлаждением. При резком охлаждении аустенит не успевает распасться на равновесную смесь феррита и цементита: углерод остаётся в решётке железа, и образуется пересыщенный твёрдый раствор — мартенсит. Закалённая сталь обладает высокой твёрдостью, но хрупка, и в ней велики внутренние напряжения.
4. Отпуск — нагрев закалённой стали ниже с последующим медленным охлаждением; применяется в совокупности с закалкой. Цель — снять внутренние механические напряжения после закалки.
Химико-термическая обработка
Металлы и сплавы способны растворять различные элементы, поэтому при повышенных температурах можно создавать поверхностные слои изменённого состава. Химико-термическая обработка (ХТО) — изменение не только структуры, но и состава поверхностного слоя материала путём внедрения различных добавок, чтобы получить определённые поверхностные (функциональные) свойства: твёрдость, износостойкость, жаростойкость, стойкость к коррозии.
По сравнению с обычной термообработкой ХТО менее производительна, но имеет преимущества:
- результат не зависит от внешней формы детали;
- свойства поверхности и сердцевины могут различаться очень сильно;
- можно устранить последствия перегрева деталей.
Однокомпонентное насыщение:
| Процесс | Насыщающий элемент | Что образуется в слое |
|---|---|---|
| Цементация | углерод | карбиды |
| Азотирование | азот | нитриды |
| Алитирование | алюминий | интерметаллиды |
| Хромирование | хром | интерметаллиды |
| Борирование | бор | бориды |
| Силицирование | кремний | силициды |
Многокомпонентное насыщение:
- нитроцементация (цианирование) — насыщение азотом и углеродом;
- боро- и хромоалитирование — насыщение бором или хромом вместе с алюминием;
- хромосилицирование — насыщение хромом и кремнием.
Важнейшие процессы:
- Цементация даёт твёрдый поверхностный слой при мягкой сердцевине. В твёрдом карбюризаторе (древесный уголь с добавкой карбонатов) процесс ведут при 950–1050 °C: за 4–6 часов образуется слой около 1 мм. Наиболее массовая — газовая цементация в среде , и других углеводородов при 930–970 °C. Содержание углерода в слое доводят до 1,1–1,2 %, после чего деталь закаливают.
- Азотирование ведут в закрытой печи в атмосфере аммиака при 500–600 °C. Температура низкая, поэтому процесс медленный — слой 0,5 мм растёт 30–40 часов, — зато размеры детали почти не меняются, и азотировать можно готовые детали, а не заготовки.
- Цианирование — одновременное насыщение углеродом и азотом из сред, содержащих цианид-ионы; слой хорошо сопротивляется износу и коррозии.
- Диффузионная металлизация — насыщение поверхности металлами (, , , , , ) и неметаллами (, ) из твёрдой, жидкой или газовой фазы при 900–1100 °C. Алитирование и хромирование повышают жаростойкость стали, борирование — износостойкость.
Способы нанесения покрытий
- Диффузионное насыщение — из твёрдой, жидкой или газовой фазы.
- Адгезионные — плазменное напыление, ионная имплантация, металлизация в вакууме.
- Электрохимические — осаждение металлов и сплавов, анодирование.
- Химические — оксидирование, хроматирование, фосфатирование, контактное вытеснение.
Пример функционального покрытия — нитрид титана : твёрдый, износостойкий и золотистого цвета. Его наносят и на инструмент, и как декоративное покрытие «под золото» — например, на купола и отделочные панели.